Artykuł sponsorowany
Kiedy kawitacja zaczyna szkodzić pompie wirowej i destabilizuje pracę instalacji chemicznej
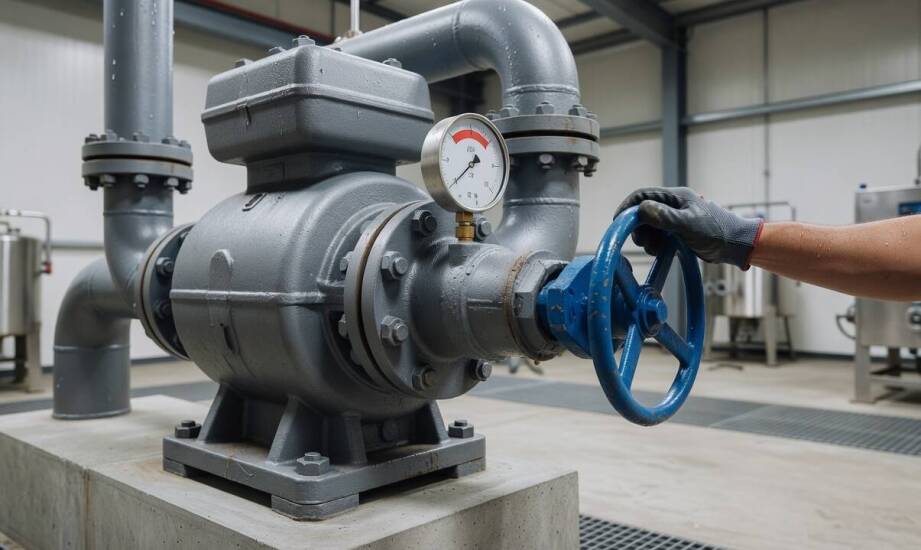
Kawitacja w pompach wirowych często zaczyna się od subtelnych sygnałów, które operatorzy instalacji mylą z zapowietrzeniem układu lub standardowym zużyciem łożysk. Spadek wydajności tłoczenia bywa początkowo marginalny, przez co uchodzi uwadze systemów monitorujących. Nietypowy szum czy lekkie drgania korpusu łatwo przypisać zewnętrznym wibracjom pochodzącym od rurociągu lub pracujących w pobliżu maszyn. Problem ujawnia swoją prawdziwą skalę dopiero wtedy, gdy uszkodzenia hydrauliczne są już zaawansowane, parametry przepływu drastycznie spadają, a stabilność całego procesu chemicznego staje pod znakiem zapytania. Wczesne rozpoznanie usterki pozwala uniknąć kosztownych przestojów.
Przeczytaj również: Personalizacja sztandarów: klucz do unikalnych projektów dla każdej organizacji
Mechanizm spadku ciśnienia i destrukcyjne implozje
Ciecz wpływająca do pompy gwałtownie przyspiesza w rejonie krawędzi wlotowych łopatek wirnika. Zgodnie z prawami fizyki, wzrostowi prędkości przepływu towarzyszy lokalny spadek ciśnienia poniżej ciśnienia parowania tłoczonego medium. Po przekroczeniu tej krytycznej granicy ciecz zaczyna wrzeć w aktualnej temperaturze roboczej, tworząc w swojej objętości liczne pęcherzyki pary. Powstałe w ten sposób bąble nie utrzymują się jednak długo. Przemieszczają się wraz z głównym strumieniem cieczy do strefy wyższego ciśnienia bliżej króćca tłocznego, gdzie gwałtownie zapadają się, generując mikroskopijne fale uderzeniowe o ogromnej energii.
Przeczytaj również: Dlaczego sama pensja nie wystarcza do ustalenia alimentów na dziecko
Zjawisko to powtarza się z dużą częstotliwością, nierzadko tysiące razy na sekundę. Siła uderzeń implodujących pęcherzyków trafia bezpośrednio w metalowe powierzchnie układu hydraulicznego. W przemyśle chemicznym, gdzie przetłacza się agresywne ciecze o wysokiej prężności par, roztwory o zmiennej temperaturze lub mieszaniny zawierające lotne rozpuszczalniki, granica swobodnego parowania jest znacznie łatwiejsza do przekroczenia niż w przypadku tłoczenia zwykłej wody. Proces ten potęguje się w systemach, w których występują gwałtowne zmiany obciążenia.
Przeczytaj również: Maszyny do pelletu: jakie są różnice między modelami?
Objawy erozji, rodzaje zjawisk i ograniczenia układu
Charakterystyczny hałas przypominający przepompowywanie żwiru lub uderzanie kamieni o metalową obudowę to pierwszy wyraźny sygnał ostrzegawczy. Towarzyszą mu silne drgania korpusu przenoszące się na fundamenty oraz zauważalny spadek wydajności i wysokości podnoszenia w docelowym punkcie pracy. Erozja kawitacyjna narasta wieloetapowo. Mikrowstrząsy wyrywają drobiny metalu, tworząc głębokie wżery, które początkowo pojawiają się na krawędziach natarcia łopatek, a z czasem obejmują całą powierzchnię wirnika i wnętrze korpusu. Takie uszkodzenia drastycznie obniżają sprawność urządzenia, wymuszają nieplanowane wymiany uszczelnień mechanicznych z powodu wibracji i ostatecznie prowadzą do pęknięć zmęczeniowych wału.
W diagnostyce układu pompowego należy precyzyjnie rozróżnić odmienne zjawiska zakłócające przepływ. Klasyczna kawitacja parowa, odpowiedzialna za najcięższą erozję mechaniczną, wynika bezpośrednio z fizycznego odparowania samej cieczy pod wpływem podciśnienia. Z kolei kawitacja gazowa dotyczy wydzielania się gazów rozpuszczonych wcześniej w medium, co przebiega znacznie łagodniej ze względu na amortyzujące właściwości uwalnianego gazu. Zupełnie innym problemem jest mechaniczne zasysanie powietrza z zewnątrz, czyli napowietrzanie przez nieszczelności na rurociągu ssawnym. Choć zasysanie daje podobne objawy akustyczne i również dławi przepływ, nie wywołuje ono niszczących implozji. Reakcja techniczna musi być tu inna: napowietrzenie wymaga po prostu uszczelnienia rur i zaworów, podczas gdy kawitacja parowa zmusza do głębokiej ingerencji w parametry hydrauliczne.
Ryzyko wystąpienia destrukcyjnej kawitacji parowej wyraźnie rośnie w specyficznych warunkach procesowych. Zbyt wysoka temperatura cieczy bezpośrednio podnosi ciśnienie parowania, ułatwiając przedwczesne wrzenie. Długie, skomplikowane rurociągi ssawne z wieloma kolanami i zaworami generują duże straty ciśnienia na tarciu. Dławienie przepływu zaworem ssawnym lub praca przy niestabilnym, niskim poziomie lustra cieczy w zbiorniku radykalnie ogranicza ilość energii płynu na wlocie. Biorąc pod uwagę tego rodzaju ograniczenia eksploatacyjne i ukierunkowany dobór technologii, odpowiednio wyprofilowane pompy wirnikowe potrafią stabilnie przetłaczać media w wymagającym środowisku chemicznym, pod warunkiem zagwarantowania właściwej nadwyżki antykawitacyjnej w układzie.
Zapobieganie niszczącym skutkom zjawisk kawitacyjnych wymaga jednoczesnego zgrania właściwości fizykochemicznych medium, geometrii rurociągów oraz precyzyjnie wyznaczonego punktu pracy samego sprzętu. Nie wystarczy pojedyncza modyfikacja, taka jak lekkie obniżenie temperatury cieczy czy proste powiększenie średnicy rury ssawnej na krótkim odcinku. Niezbędna jest kompleksowa analiza całego układu, wyrównanie bilansu ciśnień i rygorystyczne dopasowanie parametrów ssawnych urządzenia do możliwości instalacji technologicznej. Właściwy dobór rozwiązań konstrukcyjnych minimalizujących ryzyko powstawania pęcherzyków pary, a także profesjonalnie prowadzony serwis maszyn i regularna konserwacja elementów instalacji, stanowią fundament bezpieczeństwa procesów produkcyjnych. Funkcjonująca na rynku B2B marka Tech-trade zajmuje się zaopatrywaniem zakładów przemysłowych w specjalistyczne pompy i wymienniki ciepła, a także świadczeniem usług serwisowych dla sektora chemicznego, petrochemicznego i spożywczego.
Kategorie artykułów
Polecane artykuły

Jakie są główne zastosowania węgla w Kaliszu poza ogrzewaniem?

Prowadnice kulkowe i ich zastosowanie w nowoczesnym przemyśle

Jakie są zalety liftingu twarzy w Lublinie?
